6 наиболее частых ошибок в обозначениях на чертежах заказчика
Большинство доработок возникает из-за неполной информации, а не из-за недостатка производственных возможностей
За годы работы с деталями, изготовленными по чертежам заказчиков, мы видели самые разные инженерные чертежи.
Анализируя проекты, мы заметили, что большинство проблем при согласовании, задержек и доработок связано не с недостатком производственных возможностей, а с неполной информацией, неясными требованиями или противоречивыми обозначениями на чертеже.
Если правильно указать приведённые ниже требования, можно значительно ускорить расчёт стоимости, сократить количество уточнений и сделать серийное производство более стабильным.
1. В качестве материала просто указано «нержавеющая сталь»
Просто написать «нержавеющая сталь» на чертеже недостаточно.
Цена и технологические свойства нержавеющих сталей 201, 304 и 316 могут существенно различаться.
Сталь 201 является более экономичным вариантом, но обычно имеет более низкую коррозионную стойкость и может быть сложнее в формовке. 304 — универсальная нержавеющая сталь, широко используемая в различных отраслях. 316 содержит молибден и обладает повышенной устойчивостью к коррозии в средах с содержанием хлоридов, поэтому подходит для морского побережья, морской среды и некоторых химических производств. При этом её стоимость выше.
То же самое относится к холоднокатаной и оцинкованной стали.
SPCC, SECC (электрооцинкованная сталь), SGCC (сталь с горячим цинкованием) и DC04 (сталь для глубокой вытяжки) нельзя считать взаимозаменяемыми материалами.
Например, использование обычной SPCC для детали глубокой вытяжки может значительно повысить риск появления трещин.
Ещё один важный момент — необходимо указывать стандарт материала и его состояние.
Например, SUS304 в состоянии 1/2H является полутвёрдым материалом. Его твёрдость и способность к формовке существенно отличаются от мягкого состояния.
Аналогично, алюминий 5052-H32 и 1060-O имеют совершенно разные механические свойства и характеристики формования.
Эти параметры непосредственно влияют на возможность изготовления детали и выбор оптимальной технологии производства.
2. Предоставлена только 3D-модель, но отсутствуют допуски на 2D-чертежах
3D-модель сама по себе не показывает производителю, какие размеры являются критическими и какие допуски необходимо обеспечить.
На чертеже следует чётко определить критические для качества размеры (CTQ — Critical to Quality), а для некритичных размеров можно использовать общие допуски.
Мы рекомендуем указывать индивидуальные допуски только для размеров, которые имеют значение для сборки, функциональности или эксплуатационных характеристик детали.
Остальные размеры могут соответствовать общему стандарту допусков, например GB/T 1804-m или ISO 2768-m, если это подходит для конкретного проекта.
Если указать на чертеже десятки размеров с допуском ±0,05 мм, стоимость производства может значительно увеличиться, даже если многие из этих жёстких допусков не имеют функциональной необходимости.
С другой стороны, отсутствие допуска для критического размера может привести к ещё более серьёзной проблеме.
Деталь может быть изготовлена в пределах формально указанного диапазона размеров, но при этом не подойти для сборки, поскольку взаимосвязь между критическими размерами не была определена.
3. Отсутствуют геометрические допуски
Во многих изделиях плоскостность, перпендикулярность, соосность и позиционный допуск могут оказывать на сборку большее влияние, чем обычные линейные размеры.
Например, представим большую панель из листового металла с допуском длины ±0,2 мм. На первый взгляд такой допуск может казаться достаточно жёстким, но вполне приемлемым.
Однако если на чертеже не указано требование по плоскостности, после сварки панель может иметь значительную деформацию и при этом формально соответствовать указанному линейному размеру.
В результате панель с деформацией в несколько миллиметров может образовывать заметные зазоры при установке в шкаф или корпус.
Для групп отверстий, имеющих сопряжение или сборочную связь с другими деталями, рекомендуется указывать позиционный допуск и чётко определять систему базирования.
Первичная, вторичная и третичная базы должны соответствовать фактическим требованиям производства и контроля.
Если система базирования определена недостаточно чётко, разные операции могут выполняться относительно разных баз. Небольшие позиционные отклонения постепенно накапливаются, и в итоге отверстия могут не совпасть при окончательной сборке.
4. Требования к поверхности указаны слишком расплывчато
Просто написать на чертеже «цинковать» обычно недостаточно.
Необходимо указать требуемый вид покрытия, толщину покрытия, цвет или внешний вид, продолжительность испытания в соляном тумане и критерии приемки, а также зоны, которые необходимо закрыть от покрытия.
Для резьбовых отверстий также следует указать, допускается ли наличие покрытия на резьбе и требуется ли последующая обработка.
В зависимости от требований проекта могут использоваться следующие виды обработки:
- Синее или прозрачное цинкование
- Жёлтое цинкование
- Никелирование
- Анодирование
- Другие специальные защитные покрытия
Если для покрытия применяется определённый стандарт, его также следует указать на чертеже, например GB/T 9799 или ISO 2081, если это применимо к проекту.
Чем точнее определены требования к поверхности, тем точнее поставщик сможет рассчитать стоимость и тем стабильнее будет контролироваться производственный процесс.
5. Требования к сварке и удалению заусенцев не определены
Условные обозначения сварных соединений рекомендуется выполнять в соответствии с применимым стандартом, например GB/T 324 или ISO 2553.
На чертеже следует чётко указать:
- Тип сварного соединения
- Угловой шов
- Пробочная сварка
- Стыковой шов
- Размер сварного шва
- Прерывистый или непрерывный шов
- Требуется ли сплошная сварка
- Требуется ли зачистка после сварки
- Требуемое качество поверхности после зачистки
Без этих данных поставщик может рассчитывать технологию только исходя из наиболее консервативных предположений. Это может привести к ненужному увеличению стоимости и разногласиям на последующих этапах.
То же самое относится к удалению заусенцев.
Просто указать «удалить заусенцы» недостаточно.
Например, необходимо определить, требуется ли обработка острых кромок до C0,5 мм или скругление до R0,3 мм. Также следует указать, должны ли обрабатываться все кромки или только наружные и доступные для контакта кромки.
Чёткие требования позволяют точнее рассчитать стоимость и избежать недопонимания во время производства и при контроле качества.
6. Несколько дополнительных деталей за пределами чертежа могут иметь большое значение
Есть информация, которая не обязательно должна быть указана непосредственно на инженерном чертеже, но может существенно помочь производителю.
По возможности сообщите поставщику:
- Планируемый годовой объём производства
- Где будет установлена деталь
- Назначение детали
- Почему предыдущий поставщик больше не производит эту деталь
- Были ли ранее случаи отказа детали
- Возникали ли проблемы с качеством или сборкой
Эта информация может существенно повлиять на выбор технологии производства.
Например, две детали могут выглядеть как простые кронштейны, но несущий конструкционный кронштейн и декоративный кронштейн требуют совершенно разного подхода к выбору материала, формовке, сварке, контролю и обеспечению качества.
Как мы проводим проверку чертежей
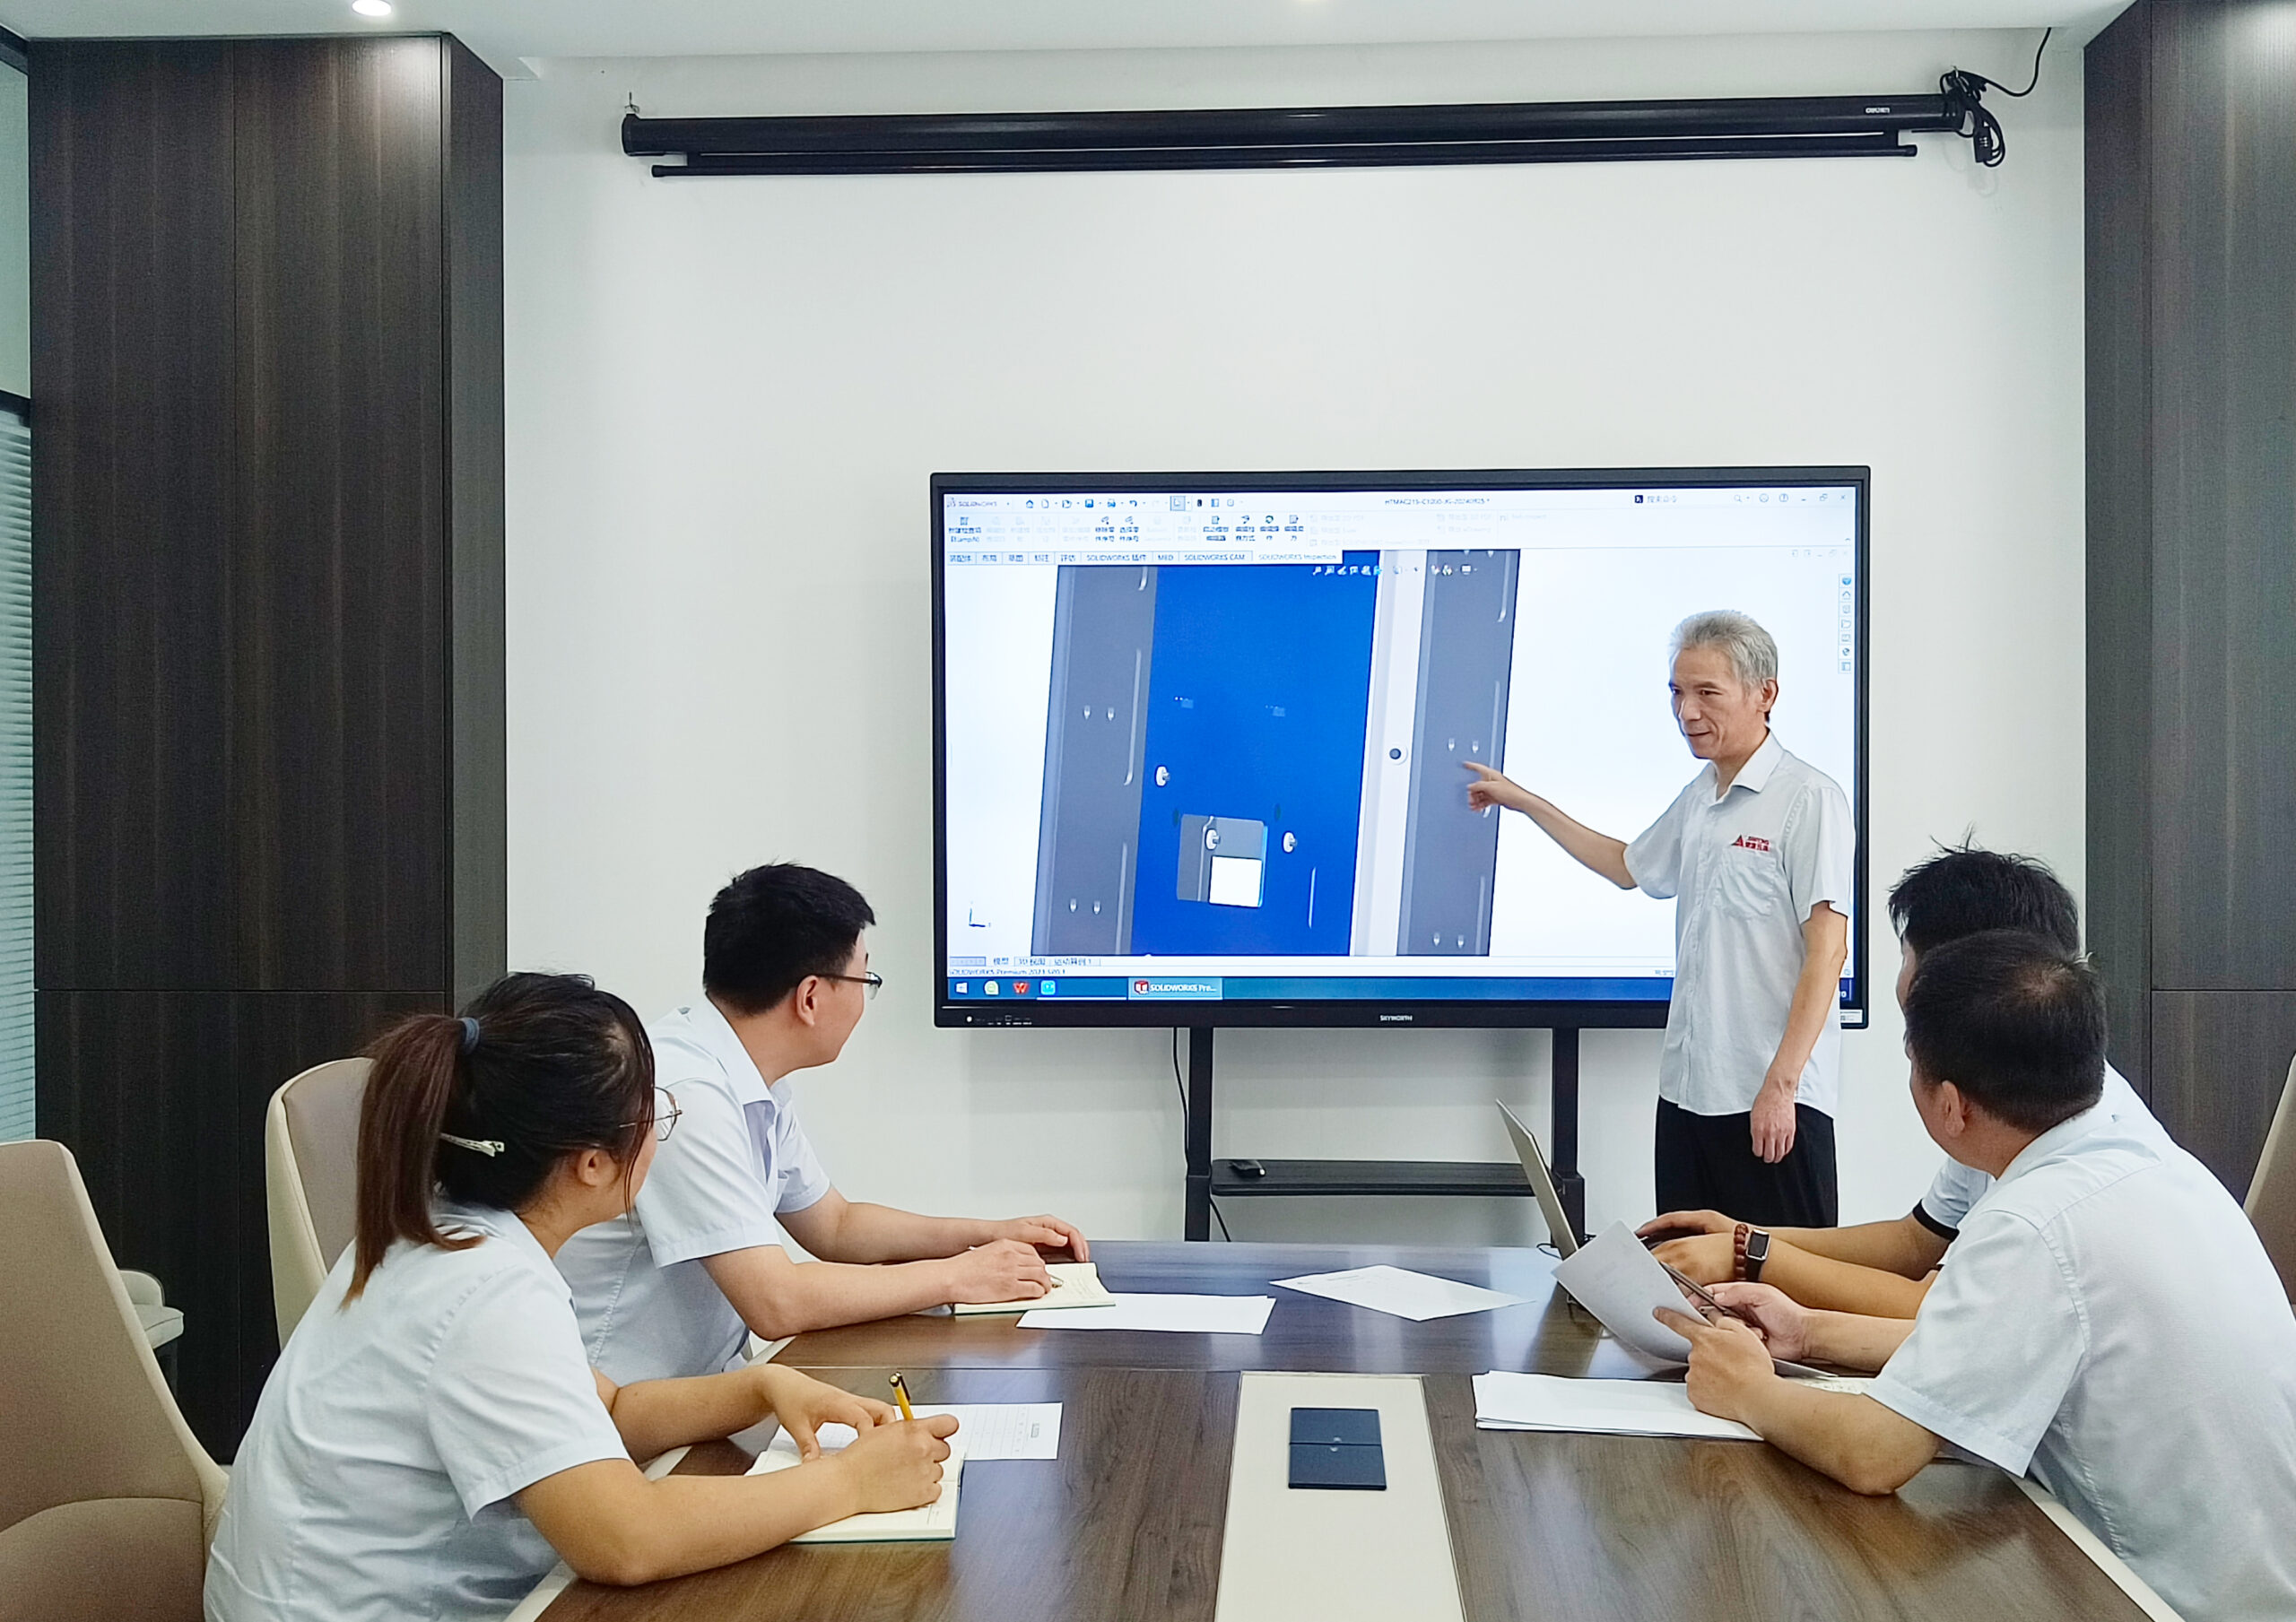
Наша инженерная команда проводит проверку чертежей заказчика до начала производства и выявляет потенциальные производственные проблемы, а также возможности для оптимизации конструкции с учётом технологичности (DFM — Design for Manufacturability).
Мы систематизируем все выявленные вопросы, чтобы заказчик мог внести необходимые изменения до окончательного утверждения конструкции.
Если корректировка чертежа требуется до запуска изготовления оснастки, мы можем совместно с заказчиком внести необходимые изменения без дополнительных затрат на модификацию штампа.
Однако после изготовления оснастки изменение конструкции может потребовать дополнительных расходов на доработку штампа, повторные испытания и остановку производства.
Именно поэтому тщательная проверка чертежа на начальном этапе проекта может сэкономить значительно больше средств, чем её стоимость.
Хороший чертёж — основа стабильного производства
Полный инженерный чертёж — это не просто набор размеров.
Марка и состояние материала, размерные и геометрические допуски, требования к поверхности, сварке, удалению заусенцев и функциональным характеристикам — всё это влияет на способ изготовления детали.
Чем точнее требования определены на начальном этапе, тем быстрее мы можем подготовить расчёт стоимости, тем правильнее выбрать технологический процесс и тем стабильнее будет переход детали в серийное производство.