Шесть основных этапов производства изделий из листового металла
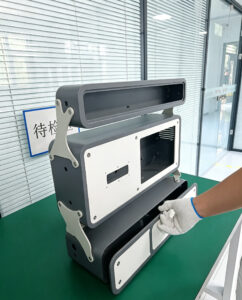
Изготовление изделий из листового металла — это процесс холодной формовки металлических листов толщиной от 0,2 до 6 мм. В отличие от механической обработки (субтрактивного производства), основанной на удалении материала, здесь основной упор делается на формообразование путем деформации при минимальном снятии металла. Процесс полностью выполняется при комнатной температуре, что обеспечивает низкий уровень отходов и сохранение структурной целостности материала. Благодаря этому данный метод является предпочтительным при производстве корпусов, шкафов, кожухов для оборудования автоматизации, а также конструктивных элементов для систем новой энергетики. Для получения качественного изделия из листового металла необходимо пройти шесть ключевых этапов:
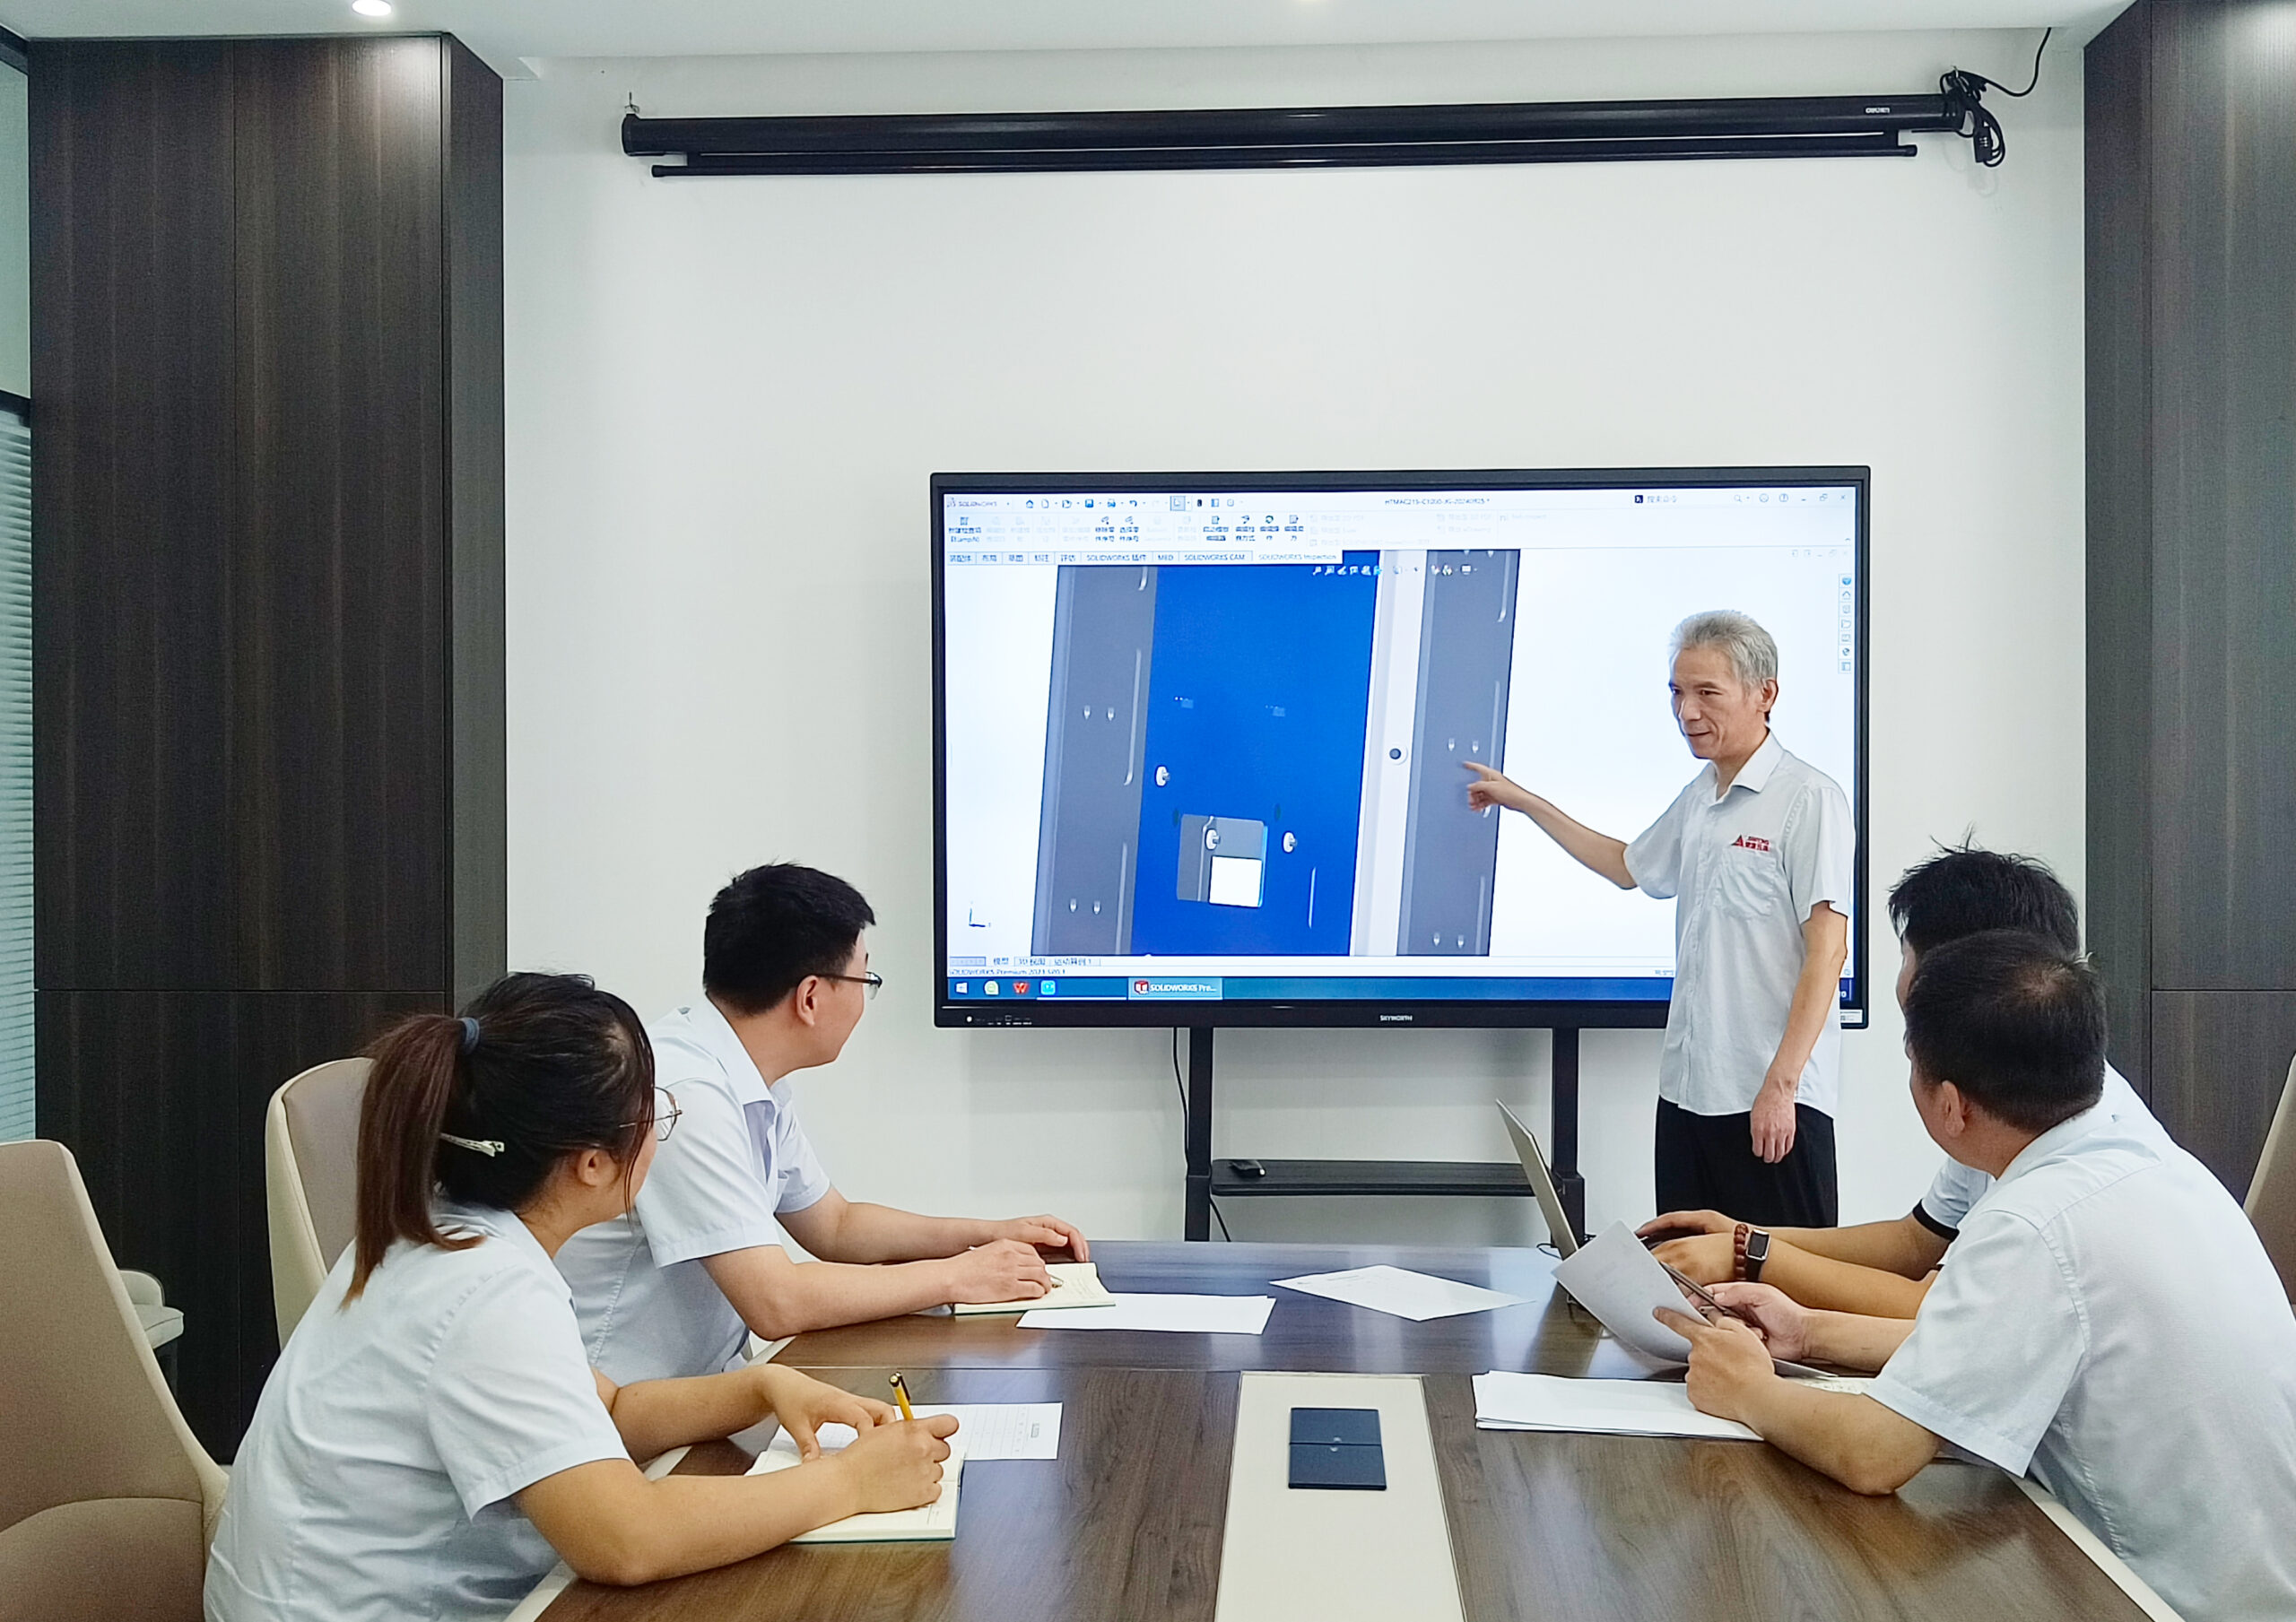
Этап 1: Анализ чертежей и технологическая подготовка (DFM). После получения технической документации проводится анализ на технологичность конструкции (Design for Manufacturing — DFM). Он включает проверку размеров развертки, контроль радиусов гиба (как правило, R ≥ 1,5t; слишком малые радиусы могут привести к появлению трещин), а также проверку достаточного расстояния между отверстиями и линиями сгиба (в идеале — не менее 1,5 толщины материала, чтобы предотвратить деформацию круглых отверстий в эллиптические при гибке). На этом же этапе выполняется раскрой (нестинг) — оптимизация расположения деталей на исходном листе металла, позволяющая достичь коэффициента использования материала более 80%.
Этап 2: Прецизионная вырубка (раскрой). Современный отраслевой стандарт предполагает сочетание лазерной резки (волоконным лазером) и штамповки на станках с ЧПУ. Лазерная резка оптимальна для создания сложных контуров произвольной формы: она обеспечивает точность позиционирования ±0,03 мм, ширину реза 0,1–0,2 мм и гладкие кромки, которые, как правило, не требуют дополнительной обработки. Штамповка на станках с ЧПУ, напротив, более эффективна при серийном производстве круглых или квадратных отверстий, а также жалюзийных прорезей. Для листов толщиной более 6 мм в целях оптимизации затрат может применяться плазменная резка, однако в этом случае допускаются более широкие допуски по точности.
Этап 3: Гибка. Это важнейший этап, на котором плоский лист превращается в объемное изделие. Ширина V-образного паза в нижней матрице обычно составляет 6–8 толщин материала; Слишком узкий паз может повредить листовой материал, а слишком широкий — привести к неточности углов гиба. При работе с длинными заготовками применяется компенсация прогиба (бомбирование), чтобы предотвратить эффект «провисания», при котором края детали остаются точными, а центральная часть прогибается. Поскольку металл обладает свойством упругого восстановления («пружинения») после гибки, для получения угла 90° часто требуется перегиб до 88°–89°. Поскольку такие материалы, как нержавеющая сталь, обладают более выраженным эффектом пружинения, чем холоднокатаная сталь, параметры компенсации должны быть тщательно подобраны с учетом типа и толщины конкретного материала. Необходимо строго соблюдать последовательность операций: снятие заусенцев, клепка и нарезание резьбы должны быть выполнены до начала гибки. Если выполнить гибку до клепки, то давление, возникающее в процессе клепки, может привести к деформации согнутых кромок, что вызовет отклонения в размерах.
Этап 4: Соединение и сварка. Для тонколистового металла и нержавеющей стали предпочтительна аргонодуговая сварка (TIG), которая позволяет получить аккуратные, эстетичные швы с минимальной зоной термического влияния. Для более толстых листов и конструкционных элементов из углеродистой стали эффективнее использовать сварку в защитных газах, а при серийном производстве деталей, соединяемых внахлест, часто применяется точечная сварка. Для контроля деформаций используют три метода: применение жесткой оснастки, симметричная сегментированная сварка (выполнение длинных швов участками по 100–150 мм с интервалами для охлаждения) и, при необходимости, низкотемпературный отжиг после сварки для снятия внутренних напряжений.
Этап 5: Предварительная обработка и финишная отделка поверхности. Предварительная обработка имеет решающее значение для долговечности покрытия. Этот процесс включает обезжиривание, травление в кислоте для удаления окалины и фосфатирование для создания конверсионного слоя толщиной 3–5 мкм. Параметры этого слоя должны строго контролироваться: слишком толстый слой ухудшает адгезию, а слишком тонкий — не обеспечивает достаточной защиты от коррозии. Затем наносится электростатическое порошковое покрытие (обычно толщиной 60–120 мкм), которое отверждается при температуре 180–200°C в течение 15–20 минут. Этап 6: Контроль и поставка. Серийное производство может быть начато только после утверждения результатов контроля первого образца (First Article Inspection, FAI). Процесс включает в себя регулярные проверки на промежуточных стадиях производства, а по его завершении составляется отчет об окончательном выходном контроле качества (Outgoing Quality Control, OQC). Для высокоточных компонентов применяется координатно-измерительная машина (КИМ), позволяющая проверить соблюдение геометрических допусков и допусков расположения поверхностей. Надлежащая упаковка — с использованием прокладок из вспененного полиэтилена (EPE), защитных уголков, а также средств защиты от влаги и коррозии — необходима для предотвращения повреждений при транспортировке (например, царапин), которые чаще всего становятся причиной споров при поставке.
Для заказчиков главное преимущество изготовления деталей из листового металла по индивидуальным требованиям заключается в отсутствии необходимости в создании специальных пресс-форм. Это позволяет создавать единичные прототипы, выпускать небольшие партии разнообразных деталей, а также осуществлять серийное производство, что обеспечивает значительную экономию средств.