Как выбрать штамп для листовой штамповки: однопереходный, совмещённый или последовательный?
Выбор штампа зависит не только от объёма производства
При изготовлении изделий из металла на заказ стоимость оснастки часто является одним из главных вопросов для клиента. Когда действительно стоит инвестировать в изготовление штампа? И какой тип штампа выбрать?
Универсального ответа не существует. Правильный выбор зависит от нескольких факторов: объёма производства, геометрии детали, требований к допускам, жизненного цикла изделия и частоты внесения изменений в конструкцию.
Если разобраться в различиях между однопереходными, совмещёнными и последовательными штампами, принять решение становится гораздо проще.
Три типа штампов и их особенности
Однопереходный штамп
Однопереходный штамп выполняет одну операцию за один рабочий ход. Например, пробивка отверстий, вырубка или формовка могут выполняться на отдельных операциях.
Основные преимущества такого решения — простая конструкция, короткие сроки изготовления, относительно низкая стоимость оснастки и гибкость при внесении изменений в конструкцию детали.
Недостатком является более низкая производительность. После каждой операции деталь необходимо перемещать на следующую позицию, что часто требует ручной загрузки и выгрузки. Кроме того, каждое дополнительное позиционирование может увеличивать накопленную погрешность размеров.
Однопереходные штампы обычно подходят для прототипов, небольших серий и деталей относительно простой конструкции.
Совмещённый штамп
Совмещённый штамп позволяет выполнять две или более операции одновременно на одной рабочей позиции. Типичный пример — одновременная вырубка наружного контура и пробивка отверстия.
Одно из главных преимуществ совмещённого штампа — высокая точность взаимного расположения элементов. Поскольку отверстия и наружный контур формируются за один рабочий ход, их взаимное положение определяется непосредственно конструкцией штампа, а не повторным позиционированием детали между отдельными операциями.
По сравнению с однопереходными штампами совмещённые штампы также обеспечивают более высокую производительность.
Однако их конструкция сложнее, поэтому изготовление и обслуживание могут стоить дороже. Кроме того, существуют конструктивные ограничения. Например, если отверстия расположены слишком близко друг к другу или используется слишком толстый металл, необходимая геометрия пуансонов и матрицы может быть технически сложной или экономически нецелесообразной.
Последовательный штамп
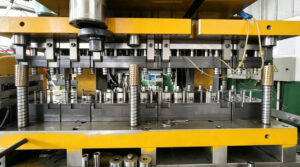
Последовательный штамп, также известный как прогрессивный штамп (progressive die), обрабатывает ленточный материал последовательно на нескольких рабочих позициях.
По мере продвижения металлической ленты с заданным шагом различные операции — например, пробивка, гибка, формовка, вытяжка и отрезка — выполняются последовательно на разных позициях штампа.
На выходе из последней позиции получается готовая деталь.
Последовательные штампы обеспечивают самую высокую производительность из трёх рассмотренных вариантов. Они могут работать с автоматической подачей ленты, что позволяет организовать непрерывное производство, существенно снизить долю ручного труда и повысить стабильность процесса.
Главный недостаток — более высокая стоимость оснастки и более длительные сроки проектирования и изготовления.
Кроме того, прогрессивная штамповка предъявляет повышенные требования к конструкции детали и раскрою материала. Необходимо обеспечить надёжный носитель детали, точное направление ленты и стабильную подачу материала на всех этапах процесса.
Объём производства имеет большое значение, но это не единственный фактор
В качестве общего ориентира можно использовать следующий подход.
Для годового объёма всего в несколько сотен деталей однопереходный штамп или лазерная резка зачастую оказываются более экономичными.
При объёме в несколько тысяч деталей выбор уже в большей степени зависит от сложности детали, требований к допускам, материала и необходимой производительности.
При годовом объёме от 10 000 деталей и выше последовательный штамп может обеспечить существенное снижение себестоимости, особенно если геометрия детали позволяет эффективно расположить детали на ленте и организовать непрерывное производство.
Однако объём производства никогда не должен быть единственным критерием.
1. Требования к точности
Если деталь имеет жёсткие требования к позиционным допускам или высокой концентричности отверстий относительно наружного контура, совмещённый штамп может обеспечить более стабильный результат по сравнению с несколькими отдельными операциями.
2. Жизненный цикл изделия
Инвестиции в штамп необходимо рассматривать с учётом предполагаемого объёма производства на протяжении всего жизненного цикла изделия.
Если проект предполагает стабильные поставки в течение двух-трёх лет или дольше, инвестиции в более производительную оснастку могут быть экономически оправданными.
3. Частота внесения изменений в конструкцию
Стабильность конструкции изделия также имеет большое значение.
Если изделие всё ещё находится на стадии разработки или тестирования, слишком ранняя инвестиция в сложный последовательный штамп может привести к дополнительным расходам.
Каждое изменение чертежа может потребовать доработки оснастки, дополнительных испытаний и остановки производства.
В такой ситуации лазерная резка или однопереходный штамп могут стать практичным решением на начальном этапе. После окончательного утверждения конструкции и подтверждения объёма производства можно разработать последовательный штамп для серийного выпуска.
Не сравнивайте стоимость штампа только по цене
Два штампа с похожими характеристиками могут иметь совершенно разный срок службы в зависимости от используемой инструментальной стали, конструкции и качества изготовления.
Например, такие стали, как Cr12MoV, SKD11 и DC53, обладают различными сочетаниями твёрдости, вязкости, износостойкости и обрабатываемости. Выбор материала должен учитывать тип операции, материал заготовки, объём производства и требуемый ресурс штампа.
К другим важным параметрам относятся зазор при вырубке, геометрия режущей кромки, конструкция пуансона и матрицы, а также точность направляющих элементов.
Зазор при вырубке обычно выбирается с учётом толщины и механических свойств материала. В качестве отправной точки односторонний зазор может составлять около 5–10% от толщины материала, однако фактическое значение должно корректироваться в зависимости от типа материала и конкретного применения.
Если зазор слишком мал, зоны разрушения сверху и снизу могут не совпадать должным образом. Это приводит к увеличению заусенца и ускоренному износу режущих кромок.
Если зазор слишком велик, увеличиваются зоны втягивания и разрушения, что может ухудшить качество поверхности среза и стабильность размеров.
Поэтому правильный зазор невозможно определить только по одной формуле. Его необходимо дополнительно проверять во время пробной штамповки и анализа поверхности среза.
Есть ещё один важный вопрос, который стоит задать поставщику оснастки:
Кому принадлежит штамп и как будет организовано его дальнейшее техническое обслуживание и ремонт?
Это может существенно повлиять на возможность быстро возобновить производство через несколько лет, когда появятся повторные заказы.
Наш подход к разработке и изготовлению штампов
У нас есть собственная команда инженеров по разработке штамповой оснастки, которая выполняет весь процесс внутри предприятия — от разработки раскроя ленты и проектирования штампа до изготовления оснастки, пробной штамповки и внесения необходимых корректировок.
Мы не передаём эти ключевые процессы сторонним подрядчикам.
Более чем за 20 лет работы в сфере производства изделий методом холодной штамповки мы сформировали собственную базу проверенных конструкций и технологических решений. Это позволяет нашим инженерам использовать уже отработанные решения там, где это целесообразно, сокращать сроки разработки и снижать производственные риски.
Штамповая оснастка остаётся собственностью заказчика. Мы выполняем регулярное техническое обслуживание штампов и контролируем их ресурс. Историю обслуживания и ремонта можно отслеживать по производственным партиям.
Для клиента это означает меньше проблем с коммуникацией на этапе разработки оснастки. Инженеры, отвечающие за проектирование штампа, непосредственно участвуют в его изготовлении и пробной штамповке. Поэтому при выявлении проблемы во время испытаний необходимые корректировки могут быть выполнены быстро, без необходимости координировать работу нескольких поставщиков.
Как выбрать подходящий штамп для вашего проекта
Не существует универсально «лучшего» типа штампа.
Правильное решение зависит от геометрии детали, материала, требований к допускам, объёма производства, жизненного цикла изделия и стабильности конструкции.
Для небольшого объёма производства экономичным решением может быть однопереходный штамп. Для деталей с высокими требованиями к взаимному расположению элементов может подойти совмещённый штамп. А для стабильного крупносерийного производства последовательный штамп позволяет получить высокий уровень автоматизации и снизить себестоимость одной детали.
Цель состоит не в том, чтобы выбрать самую сложную или самую дорогую оснастку.
Главная задача — подобрать технологическое решение, которое обеспечит оптимальный баланс между стоимостью оснастки, производительностью, качеством и долгосрочной себестоимостью детали.