Глубокая вытяжка: превращение плоской заготовки в высокоточную полую деталь
Что такое глубокая вытяжка?
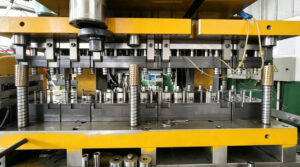
Глубокая вытяжка — один из ключевых процессов штамповки листового металла. Если говорить просто: плоская металлическая заготовка укладывается на матрицу, ее края фиксируются прижимом, а затем пуансон вдавливает металл в полость матрицы. Под воздействием оснастки материал подвергается пластической деформации и постепенно «вытягивается», превращаясь в цельную полую деталь.
Множество окружающих нас цельнометаллических изделий — от моек из нержавеющей стали и колб для термосов до кузовных панелей автомобилей, корпусов аккумуляторов и бытовой техники — изготавливаются именно методом глубокой вытяжки.
Почему стоит выбрать глубокую вытяжку?
Цельная конструкция, отсутствие сварных швов. Деталь формуется из одной заготовки и не имеет швов или точек сварки, что обеспечивает герметичность и структурную целостность, значительно превосходящие показатели сборных или сварных изделий.
Высокий коэффициент использования материала. Поскольку это процесс пластического формообразования, практически не образуется стружки, что позволяет существенно экономить сырье по сравнению с механической обработкой.
Стабильность и точность размеров. После отладки оснастки размеры и допуски остаются неизменными даже при крупносерийном производстве.
Отличное качество поверхности. Процесс формовки сохраняет исходную поверхность листа, поэтому такие виды отделки, как шлифовка или зеркальная полировка, остаются неповрежденными.
Эффективность и контроль затрат. При использовании многопозиционных или последовательных штампов за один ход пресса можно выполнить несколько операций формовки, что делает этот метод идеальным для массового производства.
В чем сложность?
Суть глубокой вытяжки заключается в том, чтобы «заставить металл течь в нужном направлении». Недостаточное усилие прижима приводит к образованию складок на фланце, а чрезмерное растягивающее напряжение — к разрыву в зоне радиуса донной части. На выход годных изделий влияют такие факторы, как утонение стенок, коэффициент вытяжки, радиусы скругления матрицы и пуансона, смазка, а также свойства самого материала: отношение предела текучести к пределу прочности, показатель упрочнения и коэффициент нормальной анизотропии.
Именно здесь проявляется ценность опытного производителя: использование компьютерного моделирования для прогнозирования течения материала, применение сервопрессов для точного контроля усилия прижима и профиля хода пуансона, а также грамотное сочетание многоступенчатой вытяжки, промежуточного отжига и операции утонения стенок (глажения) позволяют с первого раза получать качественные детали — более глубокие, тонкостенные и сложные по форме.